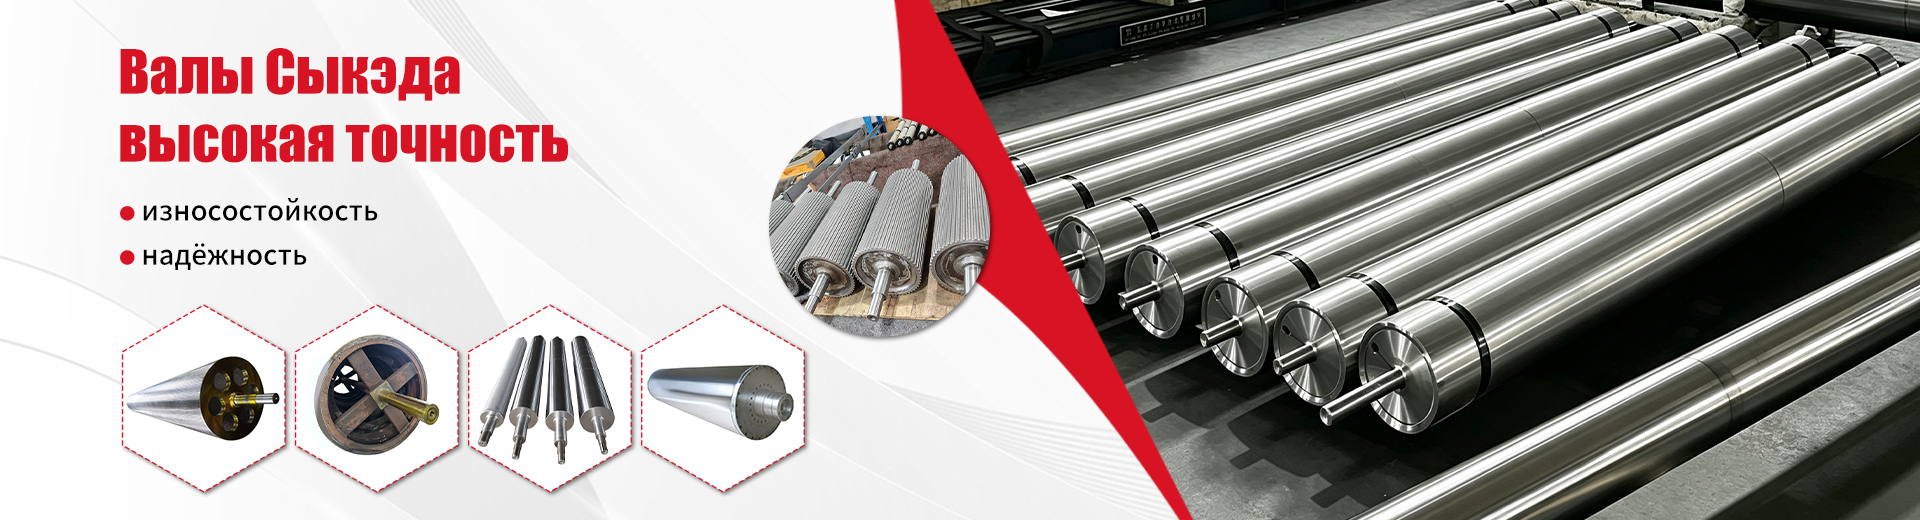
Tige de miroir polie pour un éclat miroir : prix départ usine
2026-09-16
- Exigences techniques pour une surface de miroir : pourquoi Ra 0,2 n'est pas la limite
- Caractéristiques de la science des matériaux et de la conception : acier, revêtements et traitement thermique
- Erreurs d'achat typiques et risques d'équilibrage de mauvaise qualité
- Calculs de logistique, de douane et de coût total de possession (TCO)
- Spécificités du secteur : rouleaux pour non-tissés et médicaments
- Comment passer la bonne commande : algorithme étape par étape
Exigences techniques pour une surface de miroir : pourquoi Ra 0,2 n'est pas la limite
L'essentiel en 30 secondes :
- Criticité de rugosité :Pour les lignes de production de matériaux non tissés (spunbond, meltblown), le paramètre de rugosité de la surface de l'arbre ne doit pas dépasser Ra 0,2–0,4 µm. Tout écart entraîne un collage du polymère et un rejet du tissu.
- Livraisons directes sans intermédiaires :Commandetige de miroir polie pour un éclat miroir : prix départ usinedirectement auprès du fabricant chinois (Changzhou), vous économisez jusqu'à 35 % du budget par rapport à l'achat auprès de distributeurs européens, tout en conservant une précision de traitement jusqu'à 0,01 mm.
- Ingénierie intégrée :Un arbre moderne n’est pas seulement un cylindre. Il s'agit de l'équilibrage, des canaux thermiques et du revêtement. L'usine Sykeda Mechanics de Changzhou propose un cycle complet : de l'étirage à l'équilibrage dynamique et à la certification ISO 9001.
En mécanique de précision, le concept de « brillance miroir » est souvent perçu de manière subjective. Or, pour un ingénieur procédés ou un responsable d’un service achats, il s’agit d’une valeur métrologique stricte. Dans le cadre de la production de films polymères, de papiers et de non-tissés, la qualité de la surface du rouleau détermine non seulement l'esthétique du produit final, mais également la stabilité de l'ensemble du processus technologique.
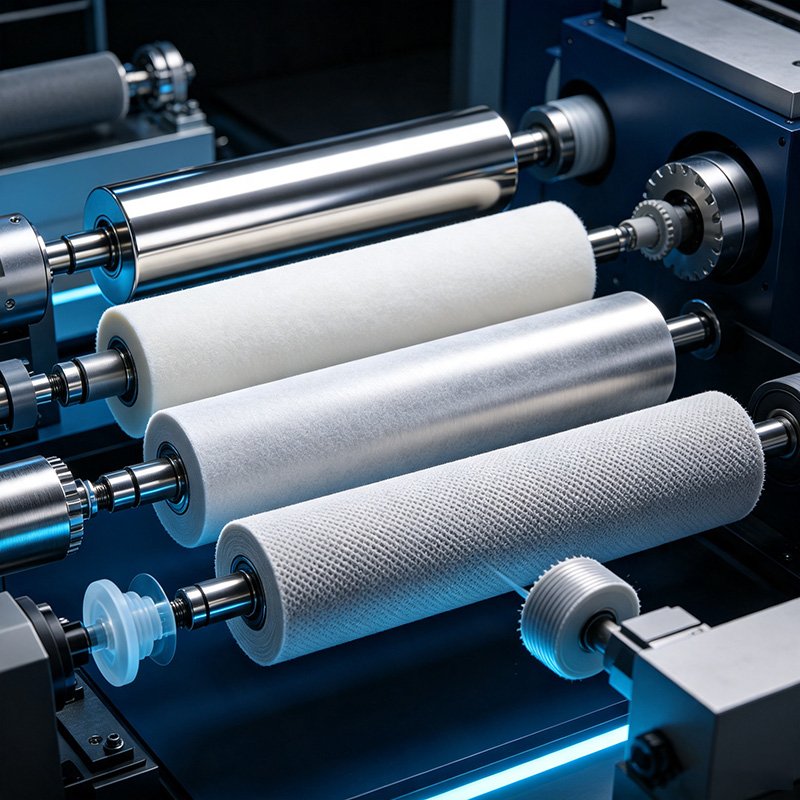
Quand on parle d'achetertige de miroir polie pour un éclat miroir : prix départ usine, nous entendons un produit qui a subi un traitement mécanique et abrasif en plusieurs étapes. Le meulage standard fournit des paramètres Ra de 0,8 à 1,6 µm, ce qui est absolument insuffisant pour les lignes modernes à grande vitesse (vitesse de lame supérieure à 300 m/min). Cela nécessite une superfinition ou un affûtage pour atteindre un Ra de 0,1 à 0,2 µm.
Pourquoi est-ce important ? Lorsque le polypropylène ou le polyéthylène fondu entre en contact avec des microrugosités métalliques, un effet d'adhésion se produit. Le polymère s'écoule dans les microfissures, se refroidit et s'accumule. Cela entraîne des déchirures de la bande, l'apparition de « trous » et la nécessité d'arrêter fréquemment la ligne pour le nettoyage. L'utilisation d'arbres avec une véritable surface miroir minimise le coefficient de friction et élimine le collage.
Conseils d'ingénierie :Lors d’une demande de devis, précisez toujours la méthode de contrôle de rugosité. Exiger la fourniture d'un protocole de mesures avec un profilomètre, et non une évaluation visuelle « à l'oeil ». La présence d'un certificat pour chaque puits est le signe d'une production mature.
Caractéristiques de la science des matériaux et de la conception : acier, revêtements et traitement thermique
La durabilité de la tige dépend non seulement de la qualité du polissage, mais également du matériau de base. Dans notre pratique, il est arrivé que des clients choisissent des arbres en acier de construction ordinaire avec chromage, en se concentrant sur les prix bas. Le résultat a été un délaminage du chrome après 3-4 mois de fonctionnement sous cycles thermiques.
UsineMécanique Sykeda de Changzhou, située dans le pôle industriel du delta du fleuve Yangtze, utilise des aciers fortement alliés tels que les aciers fortement alliés tels que les aciers 45# (similaire à l'acier 45), 40Cr (acier chromé) et 304/316L pour les environnements agressifs afin de produire des tiges de miroirs. L'étape clé est le traitement thermique (trempe et revenu), qui permet d'obtenir une dureté de surface de HRC 55-62. Cela évite la formation de bosses et de rayures lors de l'installation et du fonctionnement.
Comparaison des matériaux d'arbre
| Matériau/revêtement | Dureté (HRC) | Résistance à la corrosion | Demande | Coût |
|---|---|---|---|---|
| Acier 45# + Chrome | 45-50 | Faible (risque de piqûres) | Mécanismes généraux, faibles charges | Faible |
| Acier 40Cr (durci) | 55-60 | Moyenne | Unités fortement chargées, arbres de presse | Moyenne |
| Acier inoxydable 316L | 25-30 (sans durcissement) | Élevé | Industrie alimentaire, médecine, chimie | Élevé |
| Acier recouvert de céramique | > 65 | Absolu | Températures extrêmes, environnements abrasifs | Prime |
Une attention particulière doit être portée aux canaux internes de refroidissement ou de chauffage. Dans la production de matériaux non tissés (spunbond), les rouleaux sont souvent pressés thermiquement. L'uniformité de la répartition de la température sur toute la longueur du puits (jusqu'à 3 à 4 mètres) est essentielle. Un chauffage inégal provoque une déflexion thermique (« banane »), qui perturbe la géométrie de contact et l'épaisseur du matériau.
IngénieursMécanique Sykeda de Changzhoula modélisation informatique des flux de chaleur est utilisée lors de la conception des canaux internes. Cela permet d'obtenir une différence de température ne dépassant pas ±1°C sur toute la surface de travail. Cette approche élimine la surchauffe et la déformation locales, garantissant ainsi une qualité de produit stable même lorsque la ligne fonctionne 24 heures sur 24.
Erreurs d'achat typiques et risques d'équilibrage de mauvaise qualité
L’un des problèmes les plus cachés auxquels sont confrontés les fabricants d’équipements est celui des vibrations. Même un arbre parfaitement poli peut devenir source de défauts s’il n’est pas équilibré. La vibration est transmise aux roulements, provoquant leur usure prématurée et créant des ondulations dans le matériau produit.
Nous avons analysé un cas dans l'une des entreprises d'Europe de l'Est, où la ligne de production de matériaux filtrants produisait constamment des défauts d'épaisseur périodique. La raison ne réside pas dans l’extrudeuse, mais dans le déséquilibre de l’arbre de guidage. Un analogue bon marché acheté sur un marché tiers présentait un déséquilibre résiduel qui dépassait de 4 fois les normes autorisées. Le remplacement de l'arbre par un produit fabriqué dans l'usine de Changzhou avec équilibrage dynamique obligatoire a résolu le problème en une journée.
Processus de contrôle qualité à l’usine de fabrication
Pour éviter de telles situations, le processus de fabrication doit comprendre les étapes suivantes :
- Contrôle à la réception des pièces :Détection de défauts par ultrasons pour détecter les cavités internes et les fissures dans le métal.
- Tournage d'ébauche et de finition :Maintenir l'alignement des tourillons d'arbre par rapport à la partie travaillante avec une précision de 0,01 mm.
- Traitement thermique :Contrôle de la dureté sur toute la longueur du produit.
- Ponçage et polissage :Utilisation constante d'abrasifs de différentes granulométries pour obtenir une finition miroir.
- Equilibrage dynamique :Il se déroule sur des stands spécialisés. La classe d'équilibrage doit correspondre à G2.5 ou G1.6 selon la norme ISO 1940.
UsineMécanique Sykeda de Changzhoudispose de son propre parc de machines CNC et d'équipements laser, ce qui vous permet de contrôler la géométrie à chaque étape. Disposer d'un stand dynamique directement dans l'atelier signifie que le client reçoit un produit prêt à installer qui ne nécessite aucun ajustement supplémentaire sur place. Cela réduit les temps d’arrêt de l’équipement lors du remplacement des composants.
Important :Lors de la commande, veillez à indiquer la classe d'équilibrage. Pour les lignes à grande vitesse (plus de 200 m/min), la classe G1.6 est recommandée. Pour les lignes lentes, G2.5 est autorisé. Les économies réalisées sur l'équilibrage entraînent toujours des réparations coûteuses des paliers.
Calculs de logistique, de douane et de coût total de possession (TCO)
De nombreux acheteurs russes et étrangers se méfient des livraisons directes depuis la Chine en raison de difficultés logistiques et douanières. Cependant, lorsqu'il s'agit de composants tels quetige de miroir polie pour un éclat miroir : prix départ usinedevient un facteur déterminant de rentabilité. Les intermédiaires en Europe ou les réseaux de revendeurs locaux ajoutent 30 à 50 % au coût sans ajouter de valeur technique.
La coopération directe avec l'usine de Changzhou nous permet d'optimiser les coûts. L'entreprise entreprend la préparation d'un ensemble complet de documents d'exportation, y compris des emballages adaptés au transport maritime (caisses en bois avec protection anticorrosion). Les produits sont certifiés selon le système ISO 9001, ce qui simplifie les procédures de contrôle à l'arrivée du côté de l'acheteur.
Facteurs de formation des prix
- Dimensions et poids :La longueur et le diamètre de l'arbre déterminent le coût logistique. L'usine optimise l'emballage pour maximiser le chargement des conteneurs.
- Difficulté de traitement :La présence de canaux internes, de trous traversants ou de revêtements spéciaux augmente l'intensité du travail.
- Précision d'exécution :Les tolérances inférieures à 0,01 mm nécessitent l'utilisation de machines de précision et un temps de réglage plus long.
- Taille du lot :La production par lots réduit les coûts unitaires grâce aux économies d’échelle.
Le délai de production des arbres standard est de 15 à 20 jours ouvrables. Pour les projets individuels nécessitant l'élaboration de dessins et la production de cadres, le délai peut atteindre 30 à 35 jours. L'entreprise pratique une tarification transparente : vous payez le matériel, les heures machine et la logistique, sans frais supplémentaires cachés.
De plus, l'usine propose la production non seulement des arbres eux-mêmes, mais également de cadres professionnels pour ceux-ci. Cette solution permet une intégration de bout en bout des composants. En achetant l'arbre et le châssis auprès d'un seul endroit, vous garantissez une parfaite compatibilité des unités, ce qui est essentiel pour maintenir la géométrie de la ligne de production.
Spécificités du secteur : rouleaux pour non-tissés et médicaments
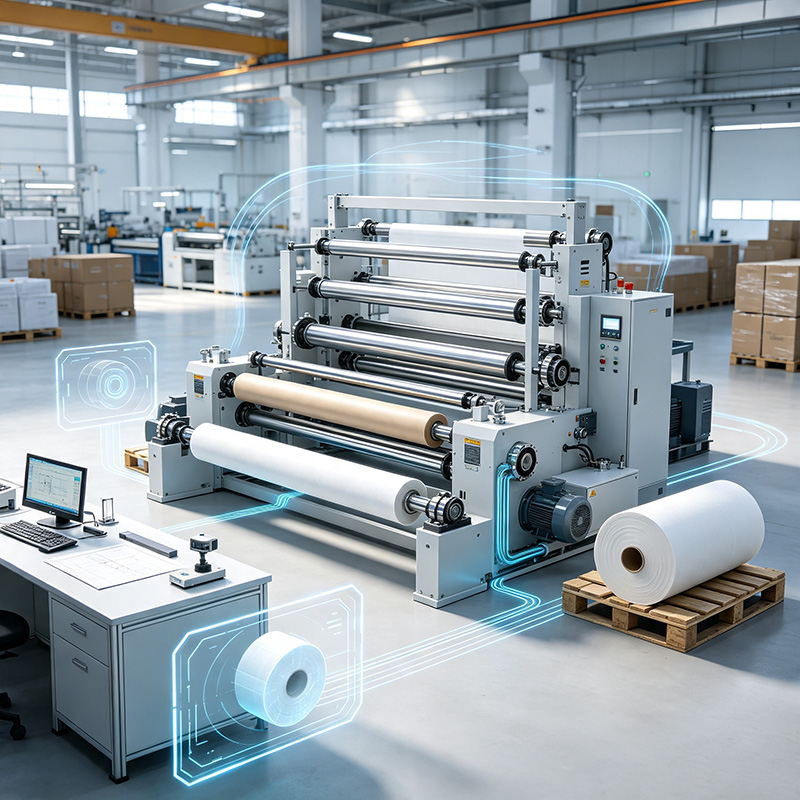
Objectif principal de l'usineMécanique Sykeda de Changzhou- des équipements pour la production de matériaux non tissés. Cette industrie impose des exigences extrêmes en matière de propreté des surfaces. Produits médicaux, filtres environnementaux, intérieurs d'automobiles, tous ces produits sont fabriqués à l'aide de rouleaux qui doivent être totalement inertes et lisses.
Par exemple, dans la production de spunbond pour masques médicaux (matériau fondu), le chargement électret des fibres est utilisé. Toute contamination de la tige ou ses irrégularités peuvent perturber la structure des fibres et réduire la capacité filtrante du matériau. Les tiges des miroirs en acier inoxydable, traitées Ra 0,2, assurent l'hygiène et la facilité de nettoyage nécessaires.
La gamme de produits de l'usine comprend également des arbres divisés et des rouleaux de guidage. Les conceptions divisées facilitent le retrait de la bande sans la couper, ce qui accélère considérablement le changement de ligne. La production individuelle de telles unités nécessite des ingénieurs hautement qualifiés, car il est nécessaire d'assurer la rigidité de la structure malgré la présence d'une découpe.
L'expérience de l'entreprise au service des marchés internationaux nous permet d'adapter les produits aux normes locales. Que les exigences soient GOST, européenne CE ou américaine ASTM, l'usine est prête à fournir les fiches techniques et les rapports d'essais nécessaires.
Comment passer la bonne commande : algorithme étape par étape
Afin d'obtenir exactement le produit qui résoudra vos problèmes de production, suivez cet algorithme lorsque vous contactez l'usine :
- Préparation des spécifications techniques :Déterminer les paramètres de fonctionnement : vitesse de rotation, température, type de matériau à traiter, tension de la lame.
- Choix du matériau et du revêtement :Consultez les ingénieurs de l’usine. Pour les environnements agressifs, choisissez l’acier inoxydable ; pour des charges élevées, choisissez de l'acier chromé trempé.
- Affinement de la géométrie :Veuillez fournir des dessins ou des échantillons. S’il n’y a pas de dessins, les spécialistes de l’usine vous aideront à les élaborer en fonction de vos croquis et des exigences en matière d’équipement.
- Approbation de tolérance :Spécifiez clairement les exigences en matière d'alignement, de faux-rond et de rugosité. Fixez ces paramètres dans le contrat.
- Logistique et emballage :Discutez des conditions de livraison (EXW, FOB, CIF). Assurez-vous que les arbres seront emballés dans des caisses en bois avec fixation pour éviter de rouler.
Rappelez-vous quetige de miroir polie pour un éclat miroir : prix départ usineest un investissement dans la continuité de votre production. Les analogues bon marché entraînent souvent des pertes cachées dues aux temps d'arrêt et aux défauts. En choisissant un partenaire possédant une expertise avérée tel queMécanique Sykeda de Changzhou, vous bénéficiez d'une fiabilité éprouvée et de normes internationales.
Nous ne vendons pas seulement des cylindres métalliques. Nous proposons des solutions d'ingénierie qui améliorent l'efficacité de votre entreprise. Notre compétence technique atteint 99% et notre taux de satisfaction client atteint 98%. Ces chiffres sont plus éloquents que n’importe quel slogan publicitaire.
Prêt à moderniser votre ligne de production ? Ne remettez pas à plus tard la résolution des problèmes de qualité. Contactez-nous pour recevoir des conseils détaillés et calculer le coût de votre projet.